Apontamento de produção: Como comparar o tempo previsto e o tempo realizado em cada operação?
Aprenda a calcular desvios de tempo, identificar atrasos e melhorar o controle das operações industriais.
Índice do artigo
- O que é apontamento de produção e por que comparar os tempos?
- Como definir o tempo previsto para cada operação produtiva?
- Como registrar corretamente o tempo realizado no chão de fábrica?
- Como calcular a diferença entre o tempo previsto e o realizado?
- Quais problemas fazem uma operação demorar mais do que o previsto?
- Como comparar os tempos de diferentes operações de uma mesma ordem de produção?
- Quais indicadores ajudam a avaliar a eficiência dos processos produtivos?
- Como utilizar o apontamento de produção para melhorar o planejamento?
- Como um sistema de apontamento de produção facilita o acompanhamento dos tempos?
- Conclusão
- Perguntas frequentes
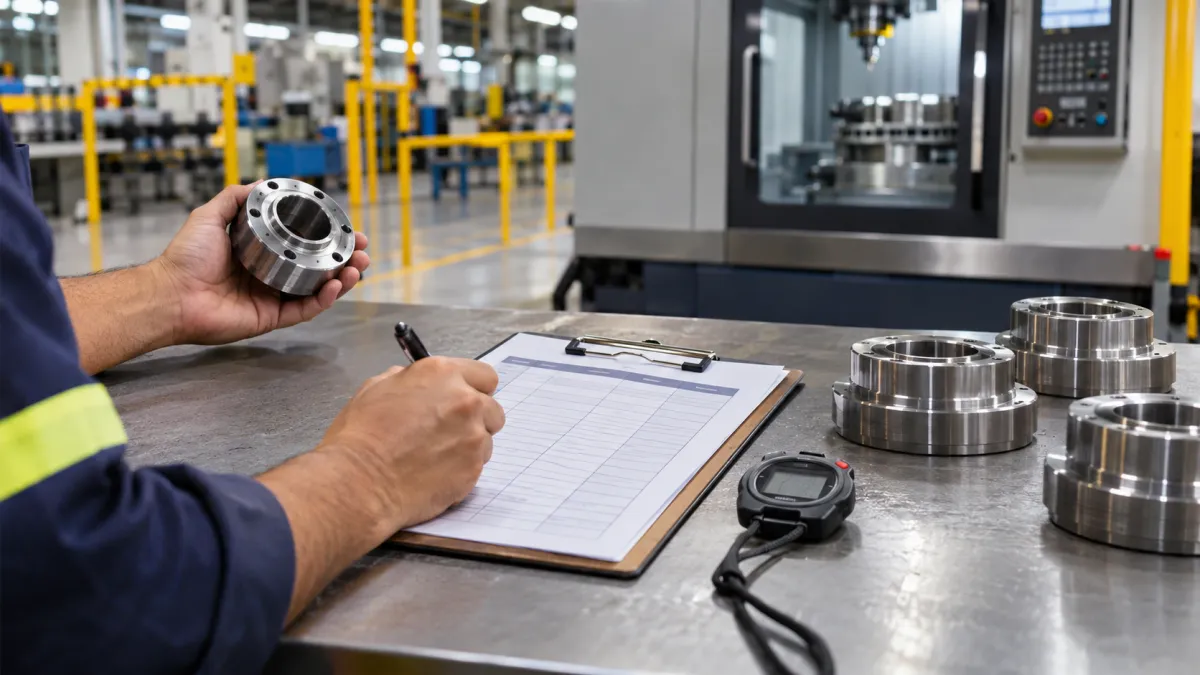
Comparar o tempo previsto com o realizado em cada operação é uma maneira de identificar atrasos, entender o desempenho das máquinas e melhorar o planejamento industrial. Para fazer essa comparação, o Apontamento de produção deve registrar quanto tempo cada atividade deveria levar e quanto realmente foi necessário para concluí-la. Com essas informações, o gestor consegue calcular diferenças, investigar paradas e reconhecer etapas que precisam de ajustes. Na rotina de uma fábrica, uma operação de corte, soldagem ou montagem pode consumir mais tempo que o planejado por diversos motivos, desde falta de material até problemas nos equipamentos. Por isso, acompanhar esses registros ajuda a evitar decisões baseadas apenas em estimativas. Neste artigo, você entenderá como definir tempos, realizar apontamentos, calcular desvios e utilizar os resultados para acompanhar a produção.
O que você vai aprender neste conteúdo:
-
Como definir o tempo previsto para cada operação e registrar o tempo efetivamente utilizado.
-
Como calcular diferenças em minutos e percentuais, utilizando fórmulas simples.
-
Quais problemas podem fazer uma operação ultrapassar o tempo planejado.
-
Como comparar várias etapas de fabricação e identificar desvios que merecem atenção.
-
Como utilizar os registros para melhorar o planejamento e a eficiência dos processos produtivos.
Os resultados dessas análises dependem da qualidade dos registros, da organização das operações e da consistência dos dados utilizados pela empresa.
O que é apontamento de produção e por que comparar os tempos?
O Apontamento de produção é o registro das atividades realizadas durante a fabricação de um produto. Ele permite acompanhar informações como operações executadas, tempo utilizado, quantidade produzida e ocorrências registradas durante o processo.
Na prática, uma indústria pode planejar que determinada peça passe pelas etapas de corte, dobra, soldagem e acabamento. Cada operação possui um tempo estimado, utilizado para organizar a fabricação e calcular a capacidade necessária para atender aos pedidos.
Entretanto, o tempo planejado nem sempre corresponde ao tempo real.
Uma máquina pode ficar parada por falta de matéria-prima, uma ferramenta pode precisar de substituição ou determinada operação pode exigir ajustes que não estavam previstos.
Sem registros adequados, esses acontecimentos podem passar despercebidos ou aparecer apenas quando o prazo de entrega já estiver comprometido.
Qual é a diferença entre tempo previsto e tempo realizado?
O tempo previsto representa a duração planejada para uma atividade, considerando o método de fabricação, a quantidade de produtos e os recursos necessários.
Já o tempo realizado corresponde à duração efetivamente registrada durante a execução, conforme o critério adotado pela empresa.
Imagine uma indústria que fabrica estruturas metálicas.
O planejamento determina que a soldagem de determinado conjunto deve levar 60 minutos. Entretanto, o registro da execução indica que foram necessários 75 minutos.
Isso representa 15 minutos adicionais, que precisam ser analisados.
O problema pode estar relacionado à preparação das peças, à regulagem do equipamento ou à dificuldade encontrada durante a execução.
O Apontamento de produção permite identificar esse desvio e buscar sua causa, em vez de simplesmente considerar que a fabricação demorou mais.
Por que acompanhar somente a quantidade produzida não é suficiente?
A quantidade produzida mostra o volume entregue, mas não explica quanto tempo foi necessário para alcançar esse resultado.
Considere duas ordens de fabricação com 100 peças cada.
Na primeira, a operação foi concluída em 200 minutos. Na segunda, foram necessários 260 minutos.
Embora as quantidades sejam iguais, existe uma diferença importante no tempo de execução.
Se as condições de fabricação forem equivalentes, essa informação ajuda o gestor a investigar alterações no processo.
Por isso, acompanhar tempo e quantidade em conjunto oferece uma visão mais completa do desempenho produtivo.
Como definir o tempo previsto para cada operação produtiva?
Antes de comparar resultados, a indústria precisa estabelecer uma referência de tempo para cada atividade.
Essa referência deve considerar as características do produto, o equipamento utilizado, a sequência de fabricação e as condições necessárias para executar a operação.
O Apontamento de produção se torna mais útil quando os tempos planejados são definidos de maneira consistente, pois estimativas incorretas podem gerar desvios que não representam problemas reais.
O que é tempo padrão de produção?
O tempo padrão é uma referência estabelecida para executar determinada atividade em condições definidas, considerando o método de trabalho e as tolerâncias aplicáveis.
Ele pode ser determinado a partir de estudos de tempos, observações do processo e medições realizadas durante a fabricação.
A definição de um tempo padrão exige cuidado porque uma única medição pode não representar adequadamente o comportamento da operação.
Por exemplo, medir apenas uma execução de montagem não garante que todas as próximas montagens levarão exatamente o mesmo tempo.
É necessário considerar variações normais, condições dos equipamentos e características do trabalho.
O livro Administração da Produção, disponibilizado pela Universidade Tecnológica Federal do Paraná (UTFPR) apresenta fundamentos sobre estudos de tempos, cronoanálise e determinação do tempo padrão.
Como calcular o tempo previsto de um lote?
Uma forma simples de estimar a duração de uma operação é separar o tempo de preparação do tempo necessário para fabricar cada unidade.
Fórmula:
Tempo previsto = Tempo de preparação + (Tempo por unidade × Quantidade planejada)
Imagine uma operação de corte com as seguintes características:
-
Tempo de preparação da máquina: 15 minutos.
-
Tempo de execução por peça: 2 minutos.
-
Quantidade planejada: 50 peças.
O cálculo será:
15 + (2 × 50) = 115 minutos.
Portanto, o planejamento prevê 115 minutos para concluir a operação.
Essa fórmula é adequada para uma situação simplificada, na qual existe um único setup para o lote e o tempo por unidade permanece constante.
Se forem necessárias várias preparações, trocas de ferramentas ou outras atividades, elas deverão ser consideradas no cálculo.
Por que separar o tempo de setup do tempo de fabricação?
O setup corresponde às atividades necessárias para preparar equipamentos e recursos antes de iniciar a produção.
Pode envolver troca de ferramentas, regulagem, limpeza técnica ou preparação de dispositivos.
Separar esses tempos permite descobrir se os atrasos estão concentrados na preparação ou na execução.
Imagine que o tempo planejado de setup seja de 20 minutos, mas a preparação realmente utilize 35 minutos.
Mesmo que a fabricação das peças aconteça dentro do tempo previsto, a operação poderá apresentar atraso por causa da preparação.
Essa diferença merece uma análise específica.
Um estudo disponível no repositório da UTFPR sobre aplicação do método SMED aborda a análise e a melhoria de atividades de setup na indústria.
O importante é estabelecer critérios claros, utilizar medições consistentes e revisar os tempos sempre que houver mudanças relevantes no processo.
Como registrar corretamente o tempo realizado no chão de fábrica?
O registro adequado é uma das partes mais importantes do Apontamento de produção, porque os indicadores dependem diretamente das informações coletadas durante a fabricação.
Se uma operação começa às 8h, mas seu início é registrado somente às 8h30, os dados já não representam fielmente o que aconteceu.
Da mesma forma, deixar de registrar uma parada pode prejudicar a análise da eficiência da operação.
Por isso, é importante estabelecer uma rotina clara de registro.
Etapa 1: identificar a ordem e a operação
O primeiro passo é relacionar a atividade executada à ordem de produção correspondente.
Esse vínculo permite identificar qual produto está sendo fabricado, qual quantidade foi planejada e qual operação deve ser realizada.
Uma mesma ordem pode apresentar várias etapas, como corte, dobra, soldagem e pintura.
Cada etapa precisa ser identificada individualmente para que o tempo de uma atividade não seja confundido com o de outra.
Etapa 2: registrar o início da execução
Quando a operação começa, deve ser registrado o horário de início.
Também é importante identificar a máquina, o equipamento ou o recurso utilizado.
Essas informações permitem acompanhar a duração da atividade e comparar execuções realizadas em condições semelhantes.
Quando existem operações que utilizam recursos diferentes, os registros também ajudam a identificar possíveis diferenças de desempenho.
Etapa 3: registrar paradas e retomadas
Durante a fabricação, podem acontecer interrupções.
Entre os exemplos estão:
-
Falta de matéria-prima.
-
Necessidade de ajuste do equipamento.
-
Problemas técnicos.
-
Espera pela liberação de uma etapa anterior.
-
Substituição de ferramentas.
Cada parada deve possuir, sempre que possível, um motivo identificado, horário de início e horário de retomada.
Isso permite distinguir o tempo efetivamente utilizado na execução do período em que a operação permaneceu interrompida.
Etapa 4: registrar o encerramento e a quantidade produzida
Quando a atividade termina, o Apontamento de produção deve registrar sua finalização.
Além do horário, é importante informar quantas unidades foram produzidas e quantas apresentaram problemas de qualidade.
Esses dados permitem comparar operações equivalentes sem ignorar diferenças na quantidade de peças concluídas.
Por exemplo, uma operação que produziu 80 unidades não deve ser comparada diretamente com outra que produziu 120 unidades apenas pelo tempo total consumido.
Etapa 5: conferir os apontamentos
Antes de utilizar os registros nos indicadores, é importante conferir possíveis inconsistências.
Entre os problemas mais comuns estão horários incorretos, registros duplicados, operações sem encerramento e paradas sem identificação.
A conferência evita que informações incompletas sejam utilizadas para definir novas metas ou alterar tempos planejados.
Como calcular o tempo efetivo de execução?
Imagine uma operação com os seguintes registros:
-
Início: 8h.
-
Término: 10h.
-
Parada registrada: 20 minutos.
O tempo total decorrido foi de 120 minutos.
Se a empresa considerar que a parada deve ser descontada para medir somente a execução, o tempo efetivo será:
120 − 20 = 100 minutos.
Entretanto, é importante manter uma distinção.
O tempo decorrido mostra quanto tempo passou entre o início e o término. Já o tempo efetivo representa a duração da execução, descontadas as interrupções conforme o critério utilizado.
Não se deve comparar um tempo previsto que inclui determinadas paradas com um tempo realizado que as exclui.
Para uma análise confiável, os dois valores precisam utilizar critérios equivalentes.
Como calcular a diferença entre o tempo previsto e o realizado?
Depois de registrar os tempos, o próximo passo é calcular a diferença entre o planejamento e a execução.
Essa comparação é uma das principais aplicações do Apontamento de produção, pois permite identificar quais operações estão consumindo mais ou menos tempo do que o previsto.
Os resultados podem ser apresentados em minutos e em percentuais.
Cada formato responde a uma dúvida diferente.
Como calcular o desvio de tempo em minutos?
O desvio em minutos mostra a diferença absoluta entre o tempo realizado e o planejado.
Fórmula:
Desvio de tempo = Tempo realizado − Tempo previsto
Imagine uma operação de soldagem com:
-
Tempo previsto: 60 minutos.
-
Tempo realizado: 75 minutos.
Aplicando a fórmula:
75 − 60 = 15 minutos.
Isso significa que a execução consumiu 15 minutos a mais do que o planejado.
Se o resultado fosse negativo, indicaria que a operação terminou em menos tempo que o previsto.
Como calcular o desvio percentual?
O desvio percentual mostra a diferença em relação ao tempo originalmente planejado.
Fórmula:
Desvio percentual = [(Tempo realizado − Tempo previsto) ÷ Tempo previsto] × 100
Utilizando os mesmos valores:
[(75 − 60) ÷ 60] × 100 = 25%.
Portanto, a operação apresentou um desvio de 25% acima do tempo previsto.
O percentual é especialmente útil quando a indústria precisa comparar operações com durações muito diferentes.
Uma diferença de 10 minutos pode ser pequena em uma operação planejada para várias horas, mas representar um desvio expressivo em uma atividade curta.
O cálculo pressupõe que o tempo previsto seja maior que zero.
Como interpretar os resultados?
Existem três situações principais.
Desvio positivo: o tempo realizado foi maior que o planejado. É necessário verificar se houve paradas, dificuldades operacionais ou uma previsão inadequada.
Desvio igual a zero: a operação consumiu exatamente o tempo planejado, considerando os critérios utilizados.
Desvio negativo: a execução consumiu menos tempo que o previsto. Nesse caso, vale investigar se houve melhoria no processo, diferença nas condições de fabricação ou outro fator relevante.
Uma operação mais rápida não significa, necessariamente, maior eficiência.
A qualidade das peças, a quantidade produzida e o uso dos recursos também precisam ser avaliados.
Como evitar comparações incorretas?
Para comparar os resultados de forma confiável, é importante verificar se as operações utilizaram condições semelhantes.
Entre os principais critérios estão:
-
Mesmo produto ou produtos com características comparáveis.
-
Quantidades equivalentes ou tempos ajustados pelo volume.
-
Máquinas com capacidades compatíveis.
-
Mesma definição de tempo utilizado.
-
Critérios semelhantes para preparação e paradas.
-
Condições de qualidade consideradas na análise.
Quando essas informações são ignoradas, o Apontamento de produção pode mostrar diferenças que não representam problemas na execução.
Por isso, o cálculo é apenas uma parte da análise. A interpretação exige conhecer as condições reais de fabricação.
Quais problemas fazem uma operação demorar mais do que o previsto?
Uma operação pode ultrapassar o tempo planejado por diferentes motivos.
O Apontamento de produção ajuda a identificar esses acontecimentos, principalmente quando os registros incluem informações sobre paradas, ajustes e dificuldades encontradas durante a execução.
Entretanto, identificar um desvio não significa descobrir automaticamente sua causa.
É necessário investigar as condições em que a operação foi realizada.
Falta de matéria-prima durante a fabricação
A ausência de materiais pode interromper uma atividade e prejudicar a sequência produtiva.
Imagine que uma operação de montagem esteja programada para começar às 9h, mas os componentes necessários ainda não estejam disponíveis.
Mesmo que a execução seja rápida, o processo poderá apresentar atraso por causa da espera.
O registro desse acontecimento ajuda a diferenciar problemas de abastecimento de dificuldades na própria montagem.
Paradas inesperadas de máquinas
Falhas técnicas podem aumentar o tempo necessário para concluir uma operação.
Um equipamento que deveria funcionar continuamente pode apresentar problemas e exigir ajustes antes da retomada.
Quando essas ocorrências são registradas, o gestor consegue verificar se determinados equipamentos apresentam paradas recorrentes.
Esse acompanhamento também pode contribuir para decisões relacionadas à manutenção.
Preparação de máquinas mais demorada
Algumas operações exigem trocas frequentes de ferramentas ou regulagens.
Quando o tempo de preparação é maior do que o previsto, a programação das próximas atividades pode ser afetada.
O ideal é registrar o setup separadamente e identificar quais atividades estão consumindo mais tempo.
A análise pode mostrar, por exemplo, que ferramentas não estão disponíveis no momento necessário ou que determinadas regulagens precisam ser revisadas.
Retrabalho e problemas de qualidade
Uma peça que precisa ser refeita ou corrigida pode consumir tempo adicional.
Se esse retrabalho não for registrado, a operação poderá parecer mais lenta sem que o gestor compreenda o motivo.
Por isso, o controle de tempo na produção deve estar relacionado ao acompanhamento da qualidade.
O objetivo é descobrir se o tempo adicional está ligado à execução original ou à necessidade de realizar correções.
Mudanças na sequência das operações
A alteração da sequência produtiva também pode afetar os tempos.
Uma máquina preparada para fabricar determinado produto pode precisar passar por uma nova regulagem quando a programação é modificada.
Dependendo das características do processo, essa mudança pode aumentar o tempo de preparação.
Para entender esse comportamento, é importante analisar o sequenciamento das ordens e as condições em que cada operação foi executada.
Tempos previstos desatualizados
Nem sempre um desvio indica falha na produção.
Em alguns casos, o tempo planejado deixou de representar a realidade.
Isso pode acontecer após mudanças no produto, substituição de equipamentos, alterações de ferramentas ou modificações no processo de fabricação.
Quando uma operação apresenta diferenças recorrentes, é necessário verificar se o tempo padrão ainda é adequado.
Atualizar a previsão com base em medições consistentes ajuda a evitar planejamentos que não correspondem às condições atuais da indústria.
Como comparar os tempos de diferentes operações de uma mesma ordem de produção?
Uma ordem de produção pode reunir várias atividades, cada uma com sua duração planejada.
O Apontamento de produção permite analisar essas etapas individualmente, identificando onde ocorrem as maiores diferenças entre os tempos previstos e realizados.
Para fazer essa comparação, é recomendável organizar os registros em uma tabela com a identificação da operação, tempo planejado, tempo executado e desvio.
Dessa maneira, o gestor consegue observar tanto as diferenças em minutos quanto os percentuais.
Exemplo de comparação entre operações
Considere uma indústria que fabrica conjuntos metálicos.
O processo envolve corte, dobra, soldagem, acabamento, pintura, montagem e inspeção.
A tabela apresenta um exemplo ilustrativo de uma ordem de produção, utilizando valores fictícios apenas para demonstrar o cálculo dos desvios.
Tabela — Comparação entre o tempo previsto e realizado por operação
| Operação | Previsto (min) | Realizado (min) | Desvio (min) | Desvio (%) |
|---|---|---|---|---|
| Corte | 40 | 45 | +5 | +12,5% |
| Dobra | 35 | 35 | 0 | 0% |
| Soldagem | 60 | 75 | +15 | +25% |
| Acabamento | 30 | 42 | +12 | +40% |
| Pintura | 50 | 55 | +5 | +10% |
| Montagem | 45 | 40 | −5 | −11,1% |
| Inspeção | 20 | 23 | +3 | +15% |
| Total | 280 | 315 | +35 | +12,5% |
Os dados são exclusivamente ilustrativos e não representam resultados reais de uma empresa.
O que essa tabela mostra?
O planejamento previa 280 minutos de operações, enquanto os apontamentos totalizaram 315 minutos.
Isso representa um desvio de 35 minutos, equivalente a 12,5% acima do previsto.
Entretanto, observar apenas o resultado total não é suficiente.
O acabamento apresentou o maior desvio percentual, chegando a 40% acima do planejado.
Já a soldagem apresentou o maior acréscimo absoluto, com 15 minutos adicionais.
Essas informações permitem estabelecer diferentes prioridades de análise.
O acabamento pode exigir uma investigação sobre o tempo padrão, enquanto a soldagem pode merecer atenção pelo volume de tempo adicional que representou para a ordem.
Outro ponto importante é que a montagem terminou cinco minutos antes do previsto.
Esse resultado pode estar relacionado a condições favoráveis de execução, mas deve ser avaliado junto à qualidade e à quantidade efetivamente produzida.
A soma dos tempos das operações também não representa necessariamente o prazo total de fabricação. Em processos com atividades paralelas, o tempo decorrido da ordem pode ser diferente da soma das durações individuais.
Como identificar quais operações precisam de atenção?
O primeiro passo é observar os maiores desvios.
Depois, é importante verificar se eles acontecem apenas em uma ordem ou se aparecem repetidamente.
Uma operação que apresentou atraso em determinado dia pode ter sido afetada por uma ocorrência isolada.
Entretanto, quando a mesma atividade registra desvios em várias ordens semelhantes, existe um motivo para aprofundar a investigação.
Também vale considerar o impacto da operação na sequência produtiva.
Uma atividade com pequeno atraso pode comprometer outras etapas quando impede a continuidade da fabricação.
Por isso, o controle de tempo na produção deve analisar tanto a duração das operações quanto sua relação com o restante do processo.
Quais indicadores ajudam a avaliar a eficiência dos processos produtivos?
A comparação entre tempo previsto e realizado é importante, mas não deve ser o único indicador utilizado para avaliar a fabricação.
O Apontamento de produção pode fornecer informações que ajudam a compreender o desempenho dos equipamentos e das operações ao longo do tempo.
Para isso, é necessário selecionar indicadores adequados às características da indústria.
Desvio percentual de tempo
Esse indicador mostra quanto uma operação ficou acima ou abaixo do tempo planejado.
Ele permite comparar atividades diferentes e identificar aquelas que apresentam maiores variações.
Por exemplo, uma operação com desvio de 30% pode merecer análise mesmo que sua duração total seja relativamente pequena.
O indicador deve ser utilizado em conjunto com os tempos absolutos e as condições de fabricação.
Tempo médio de execução por operação
O tempo médio permite acompanhar quanto uma atividade costuma demorar ao longo de diferentes execuções.
Fórmula:
Tempo médio = Soma dos tempos registrados ÷ Número de execuções comparáveis
Imagine que uma operação tenha registrado os seguintes tempos:
-
Primeira execução: 40 minutos.
-
Segunda execução: 45 minutos.
-
Terceira execução: 50 minutos.
A média será:
(40 + 45 + 50) ÷ 3 = 45 minutos.
Isso significa que o tempo médio observado foi de 45 minutos.
Entretanto, antes de utilizar essa média para revisar o planejamento, é necessário verificar se as execuções ocorreram em condições equivalentes e se os registros são representativos.
Produtividade por hora
A produtividade relaciona a quantidade produzida ao tempo utilizado.
Fórmula:
Produtividade = Quantidade produzida ÷ Tempo de execução em horas
Imagine que uma máquina produza 120 peças em quatro horas efetivas de operação.
120 ÷ 4 = 30 peças por hora.
Essa informação pode ser utilizada para acompanhar o comportamento da produção em diferentes períodos.
No entanto, a comparação precisa considerar as características dos produtos, as condições de operação e os critérios de qualidade.
Tempo de paradas
O acompanhamento das paradas permite identificar quanto tempo os equipamentos permanecem interrompidos durante o período analisado.
Também ajuda a descobrir os motivos mais recorrentes.
Por exemplo, uma operação pode registrar várias interrupções curtas para ajustes de ferramentas.
Quando essas ocorrências são analisadas em conjunto, o gestor consegue verificar se existe oportunidade de melhoria na preparação ou na manutenção dos equipamentos.
Quantidade de peças rejeitadas ou retrabalhadas
A análise de tempo precisa considerar a qualidade da produção.
Imagine duas operações que fabricam a mesma quantidade de peças no mesmo período.
Se uma delas apresenta mais peças rejeitadas, os resultados não são equivalentes em termos de produção aproveitável.
Acompanhar unidades aprovadas, rejeitadas e retrabalhadas ajuda a evitar interpretações incorretas sobre a eficiência.
Frequência dos desvios
Também é importante observar quantas vezes uma operação ultrapassa o tempo previsto.
Um atraso isolado pode estar relacionado a uma ocorrência específica.
Por outro lado, desvios frequentes podem indicar a necessidade de revisar o método de fabricação, as condições dos equipamentos ou o próprio planejamento.
Com registros consistentes, o Apontamento de produção permite acompanhar esse comportamento ao longo de diferentes períodos.
Como utilizar o apontamento de produção para melhorar o planejamento?
O principal benefício do Apontamento de produção está na possibilidade de transformar os registros do chão de fábrica em informações úteis para o planejamento.
Entretanto, coletar dados não é suficiente.
É necessário estabelecer um processo de acompanhamento, conferir os resultados e utilizar as informações para investigar problemas.
Uma rotina organizada pode seguir a sequência: planejamento, registro, conferência, integração, acompanhamento e análise.
Etapa 1: estabelecer os tempos previstos
Antes de iniciar a fabricação, a empresa precisa definir as operações necessárias e seus respectivos tempos planejados.
Esses valores devem considerar os métodos utilizados, os equipamentos disponíveis e as características dos produtos.
Também é importante separar as atividades de preparação das atividades de execução quando essa distinção for relevante.
A finalidade é criar uma referência que permita avaliar os resultados posteriormente.
Etapa 2: registrar os acontecimentos durante a execução
Com a ordem liberada, é necessário acompanhar o início, as paradas, as retomadas e o encerramento das operações.
O registro deve refletir o que realmente aconteceu no chão de fábrica.
Se uma máquina ficar parada por falta de material, essa ocorrência deve ser identificada.
Caso uma operação precise de retrabalho, o tempo adicional também deve ser registrado de acordo com o procedimento definido pela empresa.
Quanto mais consistentes forem essas informações, melhores serão as condições para analisar os desvios.
Etapa 3: conferir as informações registradas
Após o encerramento das atividades, os apontamentos devem ser conferidos.
É importante verificar se existem operações sem horário final, pausas inconsistentes ou registros associados à ordem errada.
Também é necessário observar se a quantidade informada corresponde ao volume realmente produzido.
Essa conferência evita que erros de registro sejam interpretados como problemas de produtividade.
Etapa 4: integrar os registros ao acompanhamento do PCP
Depois da conferência, as informações devem estar disponíveis para quem acompanha a programação da produção.
Isso permite relacionar os tempos executados às ordens e às operações planejadas.
Por exemplo, se uma etapa de soldagem estiver demorando mais que o previsto, o responsável pelo PCP poderá avaliar se as próximas atividades serão afetadas.
A integração dos dados também facilita o acompanhamento das ordens que ainda estão em andamento.
Etapa 5: acompanhar os desvios durante a fabricação
O ideal é não deixar todas as análises para depois da conclusão do produto.
Quando os apontamentos são acompanhados durante a execução, torna-se possível identificar situações que exigem atenção.
Imagine que uma ordem possua três operações consecutivas.
A primeira termina com 20 minutos de atraso. A segunda depende da conclusão da primeira para começar.
Nesse caso, o gestor pode verificar se será necessário ajustar a programação das próximas etapas.
Entretanto, a existência de um atraso não significa automaticamente que o prazo final será comprometido. Isso depende das folgas disponíveis, das dependências entre as operações e da capacidade produtiva.
Etapa 6: investigar as causas dos desvios
Quando uma operação apresenta diferenças importantes, é necessário analisar os registros relacionados à execução.
A investigação pode considerar perguntas como:
-
Houve parada de máquina?
-
O material estava disponível?
-
A preparação demorou mais do que o previsto?
-
A quantidade fabricada correspondeu ao planejamento?
-
Existiu retrabalho?
-
O tempo padrão ainda representa as condições atuais?
Essas perguntas ajudam a encontrar a origem das diferenças.
A decisão não deve ser simplesmente aumentar o tempo planejado sempre que acontecer um atraso.
Em alguns casos, a solução pode estar na organização dos materiais, na manutenção dos equipamentos ou na melhoria do método de fabricação.
Etapa 7: revisar o planejamento e acompanhar os próximos resultados
Depois de identificar as causas dos desvios, a indústria pode estabelecer ações de melhoria.
Uma operação com tempo padrão inadequado pode precisar de novas medições.
Uma máquina com paradas recorrentes pode exigir avaliação técnica.
Uma etapa com frequentes esperas por materiais pode indicar a necessidade de melhorar a programação de abastecimento.
Após realizar os ajustes, é importante acompanhar as próximas ordens para verificar se os resultados mudaram.
Esse acompanhamento permite avaliar se a medida adotada foi adequada ou se novas ações serão necessárias.
O estudo de Planejamento e Controle da Produção disponível no repositório do Centro Paula Souza oferece fundamentação acadêmica sobre a organização das atividades produtivas.
Como evitar erros durante a análise dos apontamentos?
Alguns cuidados ajudam a melhorar a utilização dos registros.
O primeiro é evitar comparar atividades com características muito diferentes sem realizar os ajustes necessários.
Outro cuidado é não considerar toda diferença positiva como falha operacional.
Uma operação pode consumir mais tempo porque o produto exige maior complexidade ou porque houve uma alteração autorizada no processo.
Também é importante evitar a revisão constante dos tempos previstos com base em poucas observações.
O planejamento deve utilizar informações consistentes e considerar a variação normal das atividades.
Dessa maneira, o Apontamento de produção contribui para a melhoria do controle sem gerar interpretações precipitadas.
Como um sistema de apontamento de produção facilita o acompanhamento dos tempos?
Quando uma indústria possui várias máquinas, operações e ordens em andamento, acompanhar os registros manualmente pode tornar a análise mais trabalhosa.
As informações podem ficar distribuídas entre planilhas, anotações e documentos diferentes, dificultando a consulta do histórico de fabricação.
Nesse cenário, um sistema de Apontamento de produção pode ajudar a organizar as informações operacionais e relacioná-las ao planejamento.
O objetivo é manter os dados acessíveis para acompanhar a execução e apoiar as decisões do PCP.
Organização das operações e dos tempos planejados
Um sistema de gestão industrial pode permitir que as operações sejam estruturadas com seus respectivos tempos previstos.
Essas informações formam uma referência para o acompanhamento das ordens de produção.
Quando cada atividade possui identificação própria, fica mais simples consultar os registros relacionados à sua execução.
Isso também ajuda a evitar que tempos de operações diferentes sejam confundidos durante a análise.
Registro das atividades no chão de fábrica
O registro das operações é uma parte essencial do acompanhamento produtivo.
Com um sistema adequado, a empresa pode organizar informações relacionadas ao andamento das ordens e aos apontamentos realizados durante a fabricação.
O importante é que os registros representem as condições reais da operação e estejam disponíveis para consulta.
A qualidade dos dados continua sendo necessária, independentemente da ferramenta utilizada.
Acompanhamento do planejado e realizado
Com os tempos organizados, o gestor consegue analisar as diferenças entre o planejamento e a execução.
Essas informações podem apoiar a identificação de operações que ultrapassam frequentemente os tempos previstos.
Também permitem observar padrões relacionados aos equipamentos e às características da fabricação.
Antes de escolher uma solução, é importante verificar quais relatórios, indicadores e recursos de comparação estão efetivamente disponíveis.
Como o ServiçosPro pode apoiar a gestão da produção?
Para empresas que procuram organizar o acompanhamento industrial, o ServiçosPro apresenta uma modalidade de PCP na nuvem voltada às atividades de produção e chão de fábrica.
Entre os recursos divulgados no site estão o planejamento e controle da produção, o apontamento de chão de fábrica e a estrutura de produtos e custos.
Essas funcionalidades estão relacionadas às necessidades de indústrias que precisam organizar os registros operacionais e acompanhar a fabricação.
Ao avaliar uma solução de Apontamento de produção, é importante entender como ela registra as operações, relaciona os dados às ordens e disponibiliza as informações necessárias ao planejamento.
Também vale verificar se os recursos atendem às características da fábrica, ao volume de operações e às necessidades específicas do controle de tempo.
Quer conhecer uma solução para organizar o PCP e os apontamentos da sua indústria? Acesse o ServiçosPro e solicite informações sobre a modalidade de gestão da produção para avaliar sua aplicação na rotina da empresa.
Conclusão
O Apontamento de produção é uma ferramenta importante para entender se as operações industriais estão sendo executadas dentro do tempo planejado. Ao comparar o tempo previsto com o realizado, a empresa consegue identificar atrasos, investigar suas causas e encontrar oportunidades de melhoria nos processos produtivos.
Para que essa análise seja confiável, é necessário manter registros corretos, considerar as paradas de máquinas, acompanhar as quantidades produzidas e utilizar critérios consistentes na comparação dos resultados. Dessa forma, os gestores conseguem tomar decisões com base no que realmente acontece no chão de fábrica.
Além disso, o Apontamento de produção contribui para um planejamento mais preciso, permitindo revisar tempos de execução, acompanhar gargalos e organizar melhor a capacidade produtiva. Os resultados, porém, dependem da qualidade dos dados e da aplicação das melhorias identificadas.
Para indústrias que desejam organizar essas informações, o ServiçosPro oferece soluções voltadas ao planejamento e controle da produção, ajudando a estruturar o acompanhamento das operações e apoiar uma gestão industrial mais organizada.
Relacionados
1.Apontamento de Produção: Como Medir a Eficiência da Produção
2.Apontamento de Produção: Como Registrar Quantidades, Perdas e Tempos
Curiosidades
O ServiçosPro apresenta um sistema ERP desenvolvido para empresas prestadoras de serviços que precisam organizar atendimentos, controlar ordens de serviço, acompanhar despesas e integrar diferentes áreas da operação.
Perguntas frequentes
O que é apontamento de produção?
O Apontamento de produção é o registro das atividades realizadas durante a fabricação, incluindo tempos de execução, quantidades produzidas e paradas das operações.
Como comparar o tempo previsto com o tempo realizado?
Basta subtrair o tempo previsto do tempo realizado. O resultado mostra quantos minutos a operação ficou acima ou abaixo do planejamento.
Por que uma operação pode demorar mais do que o previsto?
Os principais motivos incluem paradas de máquinas, falta de matéria-prima, problemas de qualidade, retrabalho e tempos de preparação maiores que os planejados.
Como calcular o desvio percentual de uma operação?
Utilize a fórmula: [(Tempo realizado − Tempo previsto) ÷ Tempo previsto] × 100. O resultado indica a diferença percentual em relação ao planejamento.